Trendy v oboru
2026-10-14
Kuličkové ložisko 6205 selže po 2 000 hodinách provozu na balicí lince, zatímco stejné číslo dílu běží 18 000 hodin v sousedním stroji. Rozdíl je zřídka v kvalitě oceli vytištěné na krabici; je to proces CNC obrábění, který mění tuto ocel na oběžné dráhy s přesností na několik mikrometrů. Tento proces rozhoduje o tom, jak dlouho ložisko skutečně vydrží.
CNC obrábění je páteří moderní výroby kuličkových ložisek. Každá soustředná oběžná dráha, každá řízená vnitřní vůle a každá tichá otáčka závisí na obráběcích strojích, které odebírají materiál s opakovatelnou přesností. Tento článek vysvětluje výrobní postup od tyčového materiálu po hotové ložisko, přesné třídy, které z toho vycházejí, a kontroly, které byste měli provést, než důvěřujete dodavateli.
Každý přesný ložiskový kroužek je produktem řízené CNC sekvence, nikoli jednoho řezu. Cesta je stejná, ať už je materiálem chromová ocel GCr15 (52100), nerez 440C nebo jiná třída ložisek: tvarujte, kalte, brouste a dokončete.
V měkkém stavu CNC soustruhy otáčejí vnitřní a vnější kroužky do téměř čistého tvaru a vytvářejí vrtání, vnější průměr, čela, zkosení a mělkou drážku, která se později stane oběžnou dráhou. Moderní soustružnická centra mají v této fázi rozměry v rozmezí asi ±15 až ±25 mikrometrů. Vedle konečné tolerance to zní uvolněně, ale záleží na tom: zbývající materiál musí být dostatečně stejnoměrný, aby jej brusná linka odstranila, aniž by vytlačila prstenec z tvaru. O pravoúhlosti rozhoduje také zatáčení. Pokud po této operaci nejsou čela kroužku kolmá k otvoru, broušení nemůže později chybu plně obnovit.
Po soustružení jsou kroužky kaleny a popouštěny na asi 58 až 63 HRC, aby ocel byla odolná proti opotřebení. Tepelné zpracování také deformuje geometrii: kroužky mohou být oválné o několik mikrometrů a otvor nebo vnější průměr se může zvětšit nebo zmenšit. Otužování proto nikdy není konečným krokem. Je to krok, který vyžaduje přesné broušení, protože tvrzený kroužek lze korigovat pouze abrazivním obráběním.
Ve vytvrzeném stavu kroužek prochází sekvencí broušení, ve které je každý povrch dokončován samostatně:
Po broušení následuje superfinišování. Jemný oscilující kámen odstraňuje roztrhaný a zašpiněný kov, který zanechá brusný kotouč, a zanechává oběžnou dráhu s drsností povrchu Ra mezi 0,05 a 0,2 μm u standardních ložisek a pod 0,03 μm u tříd s vysokou přesností. Tato povrchová vrstva je místem, kde ložiska uspějí nebo brzy selžou: hrubá oběžná dráha vytváří tření, teplo a hluk dlouho předtím, než se objeví viditelné opotřebení.
Ložisko je tak přesné, jak přesné je jeho nejméně přesná součást. Valivá tělesa a klec, která je rozmístí, nesou své vlastní požadavky na obrábění, a zde se poprvé projevuje snižování nákladů.
Ocelové koule začínají jako drát, který se za studena opracovává do hrubých koulí, poté se bleskově ořezává, tepelně zpracovává a brousí v několika průchodech. Finální lapování využívá pevné desky s abrazivní kaší, aby se kuličky dostaly na stupeň přesnosti, který překvapí většinu kupujících poprvé: v rámci jednoho vysoce kvalitního ložiska mají kuličky průměr přibližně 0,5 μm nebo méně. Nekulaté kuličky rozkládají zatížení nerovnoměrně, a proto výrobce, který vynechává lapování, nemůže dodávat tichá nebo odolná ložiska. Pokud vaše aplikace závisí na konzistentním chování při běhu, přečtěte si třídy ocelových kuliček nabízené specializovaným dodavatelem ložisek místo toho, abychom předpokládali, že každý míč je stejný.
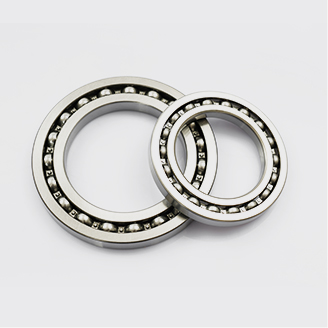
 Výrobci ocelových kuličkových ložisek na zakázku, továrna Společnost Shanghai Yinin Bearing & Transmission Company je čínský výrobce ocelových kuličkových ložisek a zakázková továrna na ocelová kuličková ložiska, ocelová ba... Zobrazit produkt →
Kvalita koule je definována normou ISO 3290, kde nižší číslo třídy znamená užší toleranci průměru a lepší kulovitost. G20 je typické minimum pro standardní ložisko s hlubokou drážkou; G10 a jemnější jsou běžné pro přesnější a rychlejší stroje. Třída ovlivňuje vzor kontaktu mezi kuličkou a oběžnou dráhou, a tím i úroveň vibrací a životnost smontovaného ložiska.
Klece se vyrábějí třemi hlavními způsoby:
Klec kontroluje, jak rovnoměrně zůstávají kuličky rozmístěny. Klec s nekonzistentními kapsami umožňuje smyk míče ve vysoké rychlosti a chrastění při studených startech a je to jeden z prvních dílů, který selže při rázovém zatížení.
Třída přesnosti není marketingová značka; je to soubor měřitelných limitů definovaných ISO 492 a označených P0, P6, P5 nebo P4. Stupnice ABEC používaná v Severní Americe se řídí stejnou rozměrovou logikou, přičemž ABEC 1 odpovídá P0 a ABEC 5 je blízko k P5. Parametry CNC broušení, frekvence orovnávání kotoučů, řízení chladicí kapaliny a zpětná vazba měření jsou nastaveny podle sklonu, který musí linka držet.
| Charakteristický | P0 (ABEC 1) | P6 (ABEC 3) | P5 (ABEC 5) |
|---|---|---|---|
| Odchylka průměru díry (μm) | 0 až -10 | 0 až -8 | 0 až -6 |
| Radiální házení smontovaného ložiska (μm) | max 12 | max 8 | max 4 |
| Typická kulatost oběžné dráhy po broušení (μm) | 1,0-2,0 | 0,5-1,0 | 0,2-0,5 |
| Typická drsnost povrchu oběžné dráhy Ra (μm) | 0,10-0,20 | 0,05-0,12 | 0,025-0,05 |
Přechod z P0 na P5 neznamená déle brousit. Znamená to výběr lepší suroviny, menší přírůstky broušení, častější orovnávání kotouče, použití jemnějších superfinišovacích kamenů a měření v prostředí s řízenou teplotou, protože tolerance ložisek jsou definovány při 20 °C. To vše zvyšuje dobu cyklu a náklady, a proto zkušení kupující nespecifikují P5 pro dopravník, který běží perfektně na P0. Praktickým pravidlem je vybrat nejnižší třídu, která splňuje požadavky na rychlost, házivost a hlučnost aplikace, a poté potvrdit, že dodavatel může držet tuto třídu konzistentně napříč výrobními šaržemi. Přesné limity se liší v závislosti na velikosti ložiska a vydání normy, proto je vždy ověřte podle inspekční zprávy vydané se šarží.
The Třídy přesnosti P6 a P5 v CNC obráběných ložiskách řady 6000 se liší odchylkou vrtání a vnějšího průměru, přesností chodu a cenou samotného procesu broušení. Souběžně s tím, uložení hřídele a tělesa doporučené pro ložiska ABEC 5 být kritičtější, když se tolerance zpřísňují; lisování kroužku P5 do pouzdra s nadměrným přesahem může deformovat oběžnou dráhu nad její vyrobenou přesnost.
Pokud potřebujete konkrétní rodinu pro srovnání s těmito čísly, Kuličková ložiska řady 6200 jsou vyráběny přesně v těchto tolerančních třídách a patří mezi nejověřovanější série v průmyslovém nákupu.
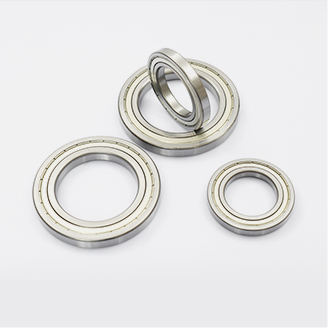
 Vlastní výrobci kuličkových ložisek řady 6200 s hlubokou drážkou, továrna Společnost Shanghai Yinin Bearing & Transmission Company je čínský výrobce kuličkových ložisek řady 6200 s hlubokou drážkou a zakázkový výrobce ložisek řady 6200 Deep G... Zobrazit produkt →
I když certifikát ukazuje správnou toleranční třídu, ložisko může předčasně selhat, pokud obráběcí linka zanechala skryté poškození. Těchto pět závad odpovídá za většinu předčasných selhání ložisek na trhu:
Vzor za všemi pěti vadami je stejný: ložisko projde základní rozměrovou kontrolou, ale nese procesní chybu, která zkracuje životnost. To je důvod, proč dodavatelé se skutečnými schopnostmi obrábění kontrolují proces, nejen počty konečných kontrol.
Kvalitu CNC procesu z fotografie neuvidíte, ale můžete klást správné otázky a požadovat správné dokumenty. Níže uvedený seznam použijte jako výchozí bod pro hodnocení dodavatelů.
Když tyto kontroly převedete na rozhodnutí o nákupu, začněte s řadou ložisek, která se hodí pro daný stroj. The rozsah kuličkových ložisek s hlubokou drážkou je výchozím výchozím bodem pro většinu rotačních zařízení, protože vyvažuje nosnost, rychlost a náklady v široké škále velikostí a tříd přesnosti. Bez ohledu na číslo dílu pamatujte, že proces CNC obrábění za ložiskem je po montáži neviditelný, ale formuje každou výkonnostní charakteristiku, kterou budete měřit později. Pochopte řetězec soustružení, broušení, superfinišování a měření a přestaňte kupovat čísla dílů a začněte kupovat osvědčené schopnosti obrábění.
 Velkoobchodní dodavatelé kuličkových ložisek s hlubokou drážkou, továrna Jako dodavatelé ložisek s hlubokou drážkou v Číně a továrna na kuličková ložiska s hlubokou drážkou, velkoobchodní dodávky ložisek a převodovek Shanghai Yinin ... Zobrazit produkt →
Naše poskytnuté produkty
Kontaktujte nás
Tel: +86-13916786238
Fax: +86-21-68551629
Email: [email protected]
Add: Huangxu Industrial Area, Dantu, Zhenjiang City, provincie Jiangsu, Čína
Průmyslová odvětví